
Vysokovýkonné hydraulické nožnice: kapacity, typy a sprievodca nákupom
Výber zariadenia · Výroba plechu
Vysokovýkonné hydraulické nožnice: Postavené pre hrubý plech
Údaje o tonáži vám povedia menej ako tuhosť rámu, geometria sklonu a kontrola medzery medzi lopatkami. Tu je to, čo v skutočnosti oddeľuje nožnice pre ľahké zaťaženie od stroja, ktorý môžete prevádzkovať desiatky rokov.
Dielňa, ktorá prevezme zákazku na 16 mm plech z mäkkej ocele, sa to rýchlo naučí. Nožnice s výkyvným lúčom, ktoré zvládli plech s hrúbkou 6 mm, sa začnú chveť, rezná hrana sa prevráti a čepeľ sa vychýli len natoľko, že každá doska bude mierne lichobežníková. Stroj nie je poškodený; robí prácu, na ktorú jej architektúra nikdy nebola navrhnutá. Hydraulické nožnice na veľké zaťaženie sú skonštruované presne na tento druh práce – hrúbky plechu od približne 10 mm do 25 mm a viac – a rozhodnutie o kúpe by malo začať materiálom, ktorý denne striháte, nie cenníkom.
Čo v skutočnosti robí strihací stroj „náročným“
Táto fráza sa rýchlo pripojí k ľahkým strojom, takže vám pomôže pozrieť sa skôr na inžinierstvo ako na nálepku. Štyri prvky oddeľujú pravé nožnice na plechy od príliš sebavedomého stroja na plech.
Rámová štruktúra. Rezanie hrubého plechu tlačí veľké bočné sily do spodnej čepele, lôžka a bočných rámov. Nožnice pre veľké zaťaženie používajú predpäté, celozvarené oceľové rámy spracované v jednom nastavení, takže podpera čepele zostáva počas rokov prevádzky rovnobežná. Hmotnosť rámu nie je márnosť; je to rozdiel medzi konštantnou líniou rezu a rámom, ktorý sa ohýba do plytkého oblúka.
Pohyb čepele a hrabanie. Horná čepeľ je naklonená, takže naraz zaberá iba krátky segment. Ľahšie stroje držia uhol čela pevný; modely s vysokou záťažou vám to umožnia nastaviť. Vyšší sklon znižuje reznú silu na hrubom plechu, zatiaľ čo nižší sklon udržuje okraje tenkých plechov kolmé – jeden z najmenej diskutovaných a najužitočnejších ovládacích prvkov na moderných nožniciach.
Hydraulické pridržiavače. Doska nad 10 mm je dostatočne tuhá na to, aby sa zdvihla počas zdvihu, a keď sa zdvihne, rez sa pohybuje. Viaceré hydraulické upínacie valce tlačia obrobok na stôl počas celého cyklu a ich upínacia sila je rovnako rozhodujúca ako tonáž hlavného valca.
Ovládanie medzery medzi lopatkami. Medzera medzi hornou a spodnou čepeľou určuje veľkosť otrepu a rovnosť hrán. Ťažké stroje ponúkajú presnú, nastaviteľnú medzeru namiesto spoliehania sa na podložky a odhady – zvyčajne 5 až 10 percent hrúbky materiálu. Pozornosť si zaslúži aj hydraulický okruh, ktorý to všetko poháňa; Spôsob, akým sa zvyšuje tlak, synchronizuje valce a obnovuje sa medzi zdvihmi, určuje, ako sa stroj cíti počas rušnej zmeny. The technické vlastnosti hydraulického systému na CNC strihacom stroji vysvetlite to podrobnejšie.
Ťažké nožnice si svoje meno vyslúžia v druhej polovici zmeny, keď sa rám zahreje, olej dosiahne prevádzkovú teplotu a čepeľ sa stále stretáva s platňou pod rovnakým uhlom ako pri prvom rannom reze.
Gilotína alebo výkyvný lúč: dve architektúry pre rôznu prácu
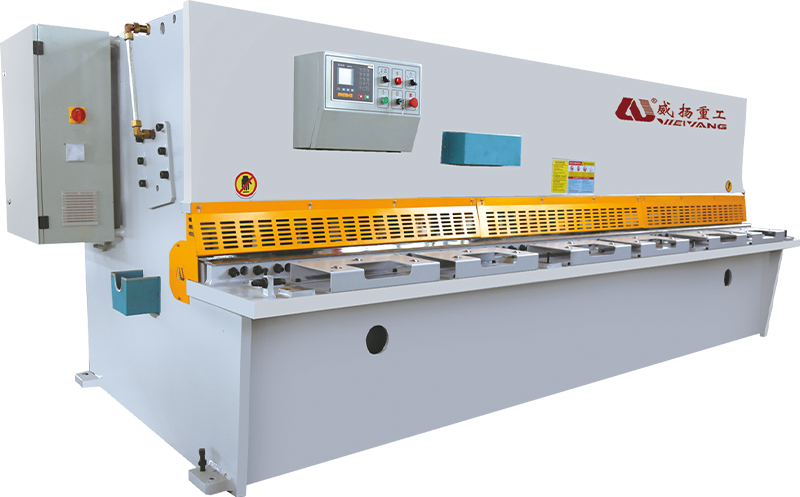
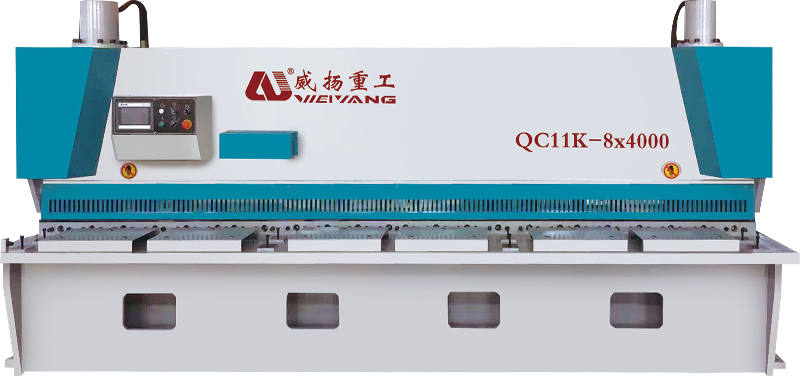
Väčšina ťažkých hydraulických nožníc spadá do jedného z dvoch táborov. Hydraulická gilotína - často nazývaná nožnice brány - poháňa čepeľ dole v priamej vertikálnej dráhe. Otočné lúčové nožnice upevňujú hornú čepeľ na otočné ramená, takže počas zdvihu sleduje mierny oblúk. Ani jeden typ nie je všeobecne lepší; rozhodnutie závisí od rozsahu hrúbky, ktorý dominuje vo vašom obchode.
Pretože čepeľ gilotíny zostáva kolmá na stôl, vytvára čistejšie a predvídateľnejšie rezy na hrubom materiáli a geometria drží pri opakovaných ťažkých ťahoch. Ide o architektúru špecifikovanú pre plechy s hrúbkou 13 až 25 mm, konštrukčnú oceľ a akúkoľvek operáciu, kde na kvalite hrán záleží viac ako na rýchlosti cyklu. Stroj je ťažší, fyzicky väčší a jeho inštalácia je nákladnejšia – ale táto hmotnosť vám vyhovuje pri každom rezaní.
Naproti tomu nožnice s výkyvným nosníkom majú menej pohyblivých častí a oveľa menšiu stopu. Na tenkých a stredných plechoch sa cyklujú rýchlejšie, vďaka čomu sa prirodzene hodia do výrobných dielní s rezom do hrúbky približne 10 alebo 12 mm. Dráha čepele je skôr oblúk než skutočná vertikálna čiara, takže geometria hrany na veľmi hrubej doske je o niečo menej zhovievavá. Ak váš rozsah hrúbok zriedka presahuje 12 mm, môže byť všetko, čo potrebujete, dobre skonštruované otočné nožnice pre veľké zaťaženie.
| Úvaha | Gilotína (strih brány) | Nožnice výkyvného lúča |
|---|---|---|
| Dráha čepele | Priamy vertikálny pohyb | Otočný oblúk |
| Typický rozsah pre veľké zaťaženie | 13-25 mm a viac | 4-13 mm |
| Kvalita hrán na hrubom plechu | Výborná, stabilná | Dobré do 10–12 mm |
| Rám a stopa | Ťažšie, väčšie | Kompaktný, ľahší |
| Najlepšie sa hodí | Konštrukčná oceľ, výroba plechu | Plechová, ľahká a stredná výroba |
| Hydraulická zložitosť | Viac valcov, hlbšie lôžko | Jednoduchší obvod |
Špecifikácie, ktoré rozhodujú o tom, či stroj vydrží
Stroj propagovaný ako „20 mm × 2 500 mm“ môže stále zlyhať pri nepretržitej práci, pretože typový štítok popisuje ideálny rez, nie okraj za ním. Pri porovnávaní vysokovýkonných hydraulických nožníc skontrolujte nasledujúce čísla a mechanizmy.
- Hrúbka a dĺžka rezu. Priraďte hodnotenie k najbežnejšiemu materiálu, nie občasnému hrubému plechu. Stroj s rozmermi 16×2500 slúži obchodu, ktorý žije na plechu s hrúbkou 10–16 mm, oveľa lepšie ako nadrozmerný stroj 25×3000, ktorý väčšinou beží na 10 mm.
- Rozsah uhla čela. Variabilný sklon, zvyčajne okolo 0,5° až 2,5°, vám umožňuje znížiť sklon pre tenké plechy a zdvihnúť ho pre ťažké plechy – to značne rozširuje užitočný rozsah stroja.
- Nastavenie vzdialenosti nožov. Nezávislé, mikro-nastaviteľné nastavenia s jasnými údajmi znamenajú rýchlejšie zmeny a konzistentnú kontrolu ostrapov od dávky k dávke.
- Údery za minútu. Ťažké stroje bežne bežia 8 až 20 zdvihov za minútu. Skutočný výkon závisí viac od dĺžky rezu a hrúbky plechu ako od čísla v nadpise.
- Výkon motora a hydraulický tlak. Overte menovitý výkon motora a pracovný tlak systému a potvrďte, že chladič oleja je dimenzovaný na nepretržitú a nie príležitostnú prevádzku.
- Rozsah zadného dorazu. Programovateľný zadný doraz s presnosťou opakovania okolo ±0,5 mm premení ručné nožnice na produkčnú rezaciu stanicu.
- Materiál čepele a hrany. Kvalitné čepele so štyrmi použiteľnými reznými hranami znižujú náklady na nástroje a poskytujú predvídateľnú životnosť.
Sledujte rozdiel medzi uvedenou a trvalou kapacitou. Nožnice dimenzované na 25 mm mäkkú oceľ neudržia tesné tolerancie na 20 mm plechu, ak beží osemhodinovú zmenu bez prestávky. Pred podpisom sa opýtajte na hmotnosť rámu, kapacitu chladenia oleja a odporúčaný pracovný cyklus.
Reálny akceptačný test: odrežte 20 mm mäkkú oceľ po celej dĺžke lôžka, zmerajte rovnosť hrán a výšku otrepu, opakujte aspoň päťdesiatkrát a sledujte teplotu hydraulického oleja počas chodu. Stabilná geometria v druhej polovici testu dokazuje viac ako ktorákoľvek brožúra.
Kde si zarábajú na svoje miesto ťažké hydraulické nožnice
Akonáhle stroj zvládne materiál, skutočnou otázkou je, čo robí pre celkovú výrobnú linku. Pri strojárskej výrobe ťažké nožnice režú rámové dosky, základné dosky a konštrukčné komponenty v dávkových množstvách – vzor, ktorý sa opakovane objavuje v prípadová štúdia strojárskeho priemyslu . Oceliarske servisné strediská používajú rovnaký stroj na spracovanie plechov na predajné prírezy, zatiaľ čo hutnícke závody umiestňujú nožnice priamo do liniek na prípravu plechov.
Výrobcovia lietadiel režú konštrukčné polotovary z hliníka a vysokopevnostných zliatin, kde konzistentná kvalita hrán znižuje čas obrábania. Dokonca aj nábytok z nehrdzavejúcej ocele, elektrické skrine a architektonické kovové konštrukcie závisia od skutočnej štvorcovej hrany pred skladaním a zváraním. V každom z týchto nastavení sú ťažké nožnice zvyčajne najrýchlejším spôsobom, ako premeniť tanier na presný polotovar – za predpokladu, že čepeľ, pridržiavače a uhol sklonu boli nastavené pre tento konkrétny materiál.
Prevádzka vysokovýkonných nožníc: medzera, hrable a údržba
Nákup správneho stroja je len prvým krokom; denné nastavenia rozhodujú o tom, ako dobre diely vyzerajú. V prípade mäkkej ocele by medzera čepele mala začínať na približne 5 až 10 percentách hrúbky plechu – približne 0,8 mm na 10 mm plechu – potom by sa mala jemne doladiť podľa smeru otrepu a stavu hrany. Udržujte uhol čela čo najnižší a pritom stále čisto rezajte: vysoký sklon znižuje reznú silu, ale tiež viac deformuje tenké okraje plechu.
Pravidlo pre medzeru medzi lopatkami. Začnite tesne a mierne otvorte medzeru, kým nebude otrep pozdĺž rezu rovnomerný. Konzistentné otrepy po celej dĺžke sú lepším denným ukazovateľom ako odčítanie mikrometra na studenom stroji.
Kvalita hydraulického oleja si zaslúži neustálu pozornosť. Silný strih privedie jeho obvod na teplotu počas dlhej zmeny; prehriaty olej stráca viskozitu, rezy sú nerovnomerné a tesnenia rýchlejšie starnú. Hladinu oleja, filtráciu a prevádzkovú teplotu kontrolujte podľa pevného plánu, nie vtedy, keď sa objaví problém.
Bezpečnosť je súčasťou výrobného plánu. Tieto stroje ukladajú veľké množstvo energie do hydraulického akumulátora. Predný a zadný ochranný kryt, obojručné ovládanie a zablokované ovládacie prvky by mali byť štandardom a údržba radlice alebo rámu musí vždy začínať s zablokovanou hydraulikou a podopretou radlicou.
Výber vysokovýkonného hydraulického strihacieho stroja spočíva v prispôsobení architektúry hrúbke plechu, ktorú skutočne spracovávate. Tuhosť rámu, variabilný sklon, hydraulická prídržná sila a ovládanie medzery medzi lopatkami záleží oveľa viac ako na chytľavom štítku. Začnite s najhrubším bežným materiálom, vykonajte na ňom akceptačný test a pozorne sledujte, ako sa stroj správa po hodine nepretržitého rezania. Urobte to a nožnice sa ticho stanú jedným z najspoľahlivejších strojov na podlahe.
Súvisiaci produkt
-
 +86-13813747229
-
 [email protected]
-
 č. 22 Haifang Avenue, mesto Chengdong, mesto Hai'an, provincia Jiangsu, Čína.
Copyright © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Všetky práva vyhradené.
