
Automatické hydraulické nožnice: typy, špecifikácie a sprievodca výberom
Na tomto posune záleží najviac tam, kde je strihanie v prednej časti výrobnej linky – pri výrobe strojov, hutníckych prácach, leteckých plechových dielňach a oddeleniach tvárnenia ľahkého priemyslu. Praktickou otázkou pre väčšinu kupujúcich nie je, či automatizácia pomáha; ide o to, ktoré rozloženie stroja, súprava špecifikácií a ovládací balík zodpovedajú materiálu, ktorý skutočne režú.
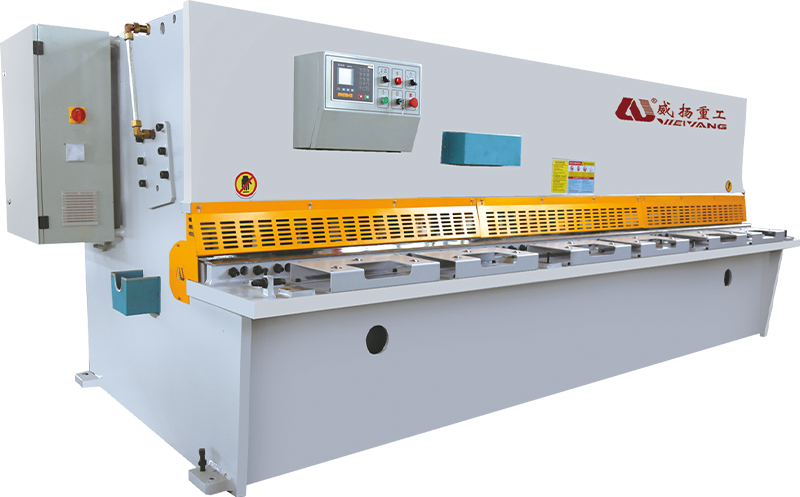
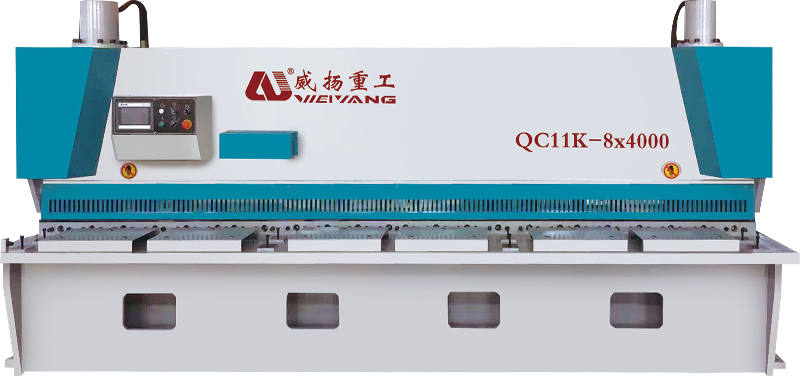
Ako v skutočnosti fungujú automatické hydraulické nožnice
Princíp fungovania je jednoduchý. Hydraulické valce poháňajú horný nosník nadol a čepeľ namontovaná na tomto nosníku prechádza cez pevnú spodnú čepeľ, čím vytvára čisté oddelenie pozdĺž línie rezu. Rezná sila pochádza skôr z tlaku oleja ako z hybnosti zotrvačníka, a preto zostáva hydraulický šmyk ovládateľný aj v blízkosti spodnej časti zdvihu.
Automatická časť je o ovládaní. Riadiaca jednotka CNC umiestni zadný doraz, zdvihne lúč a nastaví vôľu čepele a uhol sklonu z uloženého programu. Pri ručných nožniciach je každá z nich samostatná nastavovacia úloha. Na automatickom stroji operátor zvolí program a stroj sa sám pripraví. Hydraulický systém si zaslúži rovnakú pozornosť ako radlica, pretože technické správanie hydraulického systému v CNC strihacom stroji priamo ovplyvňuje rýchlosť cyklu, kvalitu rezu a dlhodobú spoľahlivosť.
Gilotína alebo hojdačka: Najprv vyberte rozloženie
Automatické hydraulické nožnice sú postavené na dvoch hlavných mechanických usporiadaniach a nie sú vzájomne zameniteľné. Každé usporiadanie vyhovuje inému výrobnému profilu.
- Gilotínové (bránové) nožnice posuňte hornú čepeľ rovno nadol, rovnobežne so spodnou čepeľou. Pevný rám odoláva vychýleniu, dráha čepele zostáva kolmá a stroj drží lepšiu presnosť hrán na silnom plechu. Toto rozloženie zvoľte, keď váš typický materiál presahuje 10 mm alebo keď sú hranaté, rovné rezané hrany tvrdou požiadavkou.
- Nožnice s výkyvným nosníkom otáčajte hornú čepeľ okolo čapu, čím sa znižuje potrebná sila rezu a zjednodušuje sa rám. Sú ľahšie a kompaktnejšie a fungujú veľmi dobre od 0,5 mm až po zhruba 8–10 mm mäkkej ocele – najbežnejší rozsah strihov vo všeobecnej výrobe.
Užitočné pravidlo: ak je väčšina vašej práce menšia ako 8 mm, stroj s výkyvným nosníkom zvyčajne ponúka najlepšiu rovnováhu medzi cenou, rýchlosťou a pôdorysom dielne. Ak pravidelne režete 10 mm a viac, tuhšia konštrukcia brány odôvodňuje jej vyššie investičné náklady.
Šesť špecifikácií, ktoré rozhodujú o výkone stroja
Brožúra obsahuje veľa čísel. Šesť z nich vám povie, či sa nožnice hodia na prácu, ktorú skutočne striháte.
| Špecifikácia | Typický rozsah | Vplyv výroby |
|---|---|---|
| Maximálna hrúbka rezu | 4–25 mm (mäkká oceľ) | Určuje veľkosť rámu, výkon čerpadla a rozsah medzery medzi lopatkami |
| Dĺžka rezu | 2 500–6 000 mm | Definuje najväčší hárok, ktorý môžete spracovať jedným prechodom |
| Zdvih a presnosť zadného dorazu | 500–800 mm; ±0,05–0,1 mm | Riadi opakovateľnosť rozmerov naprieč dávkami |
| Uhol sklonu | 0,5°–2,5° | Nižší sklon znižuje skreslenie dielu; s vyšším sklonom reže hrubší plech |
| Nastavenie vôle čepele | CNC-automatické (asi 5–10 % hrúbky plechu) | Zlepšuje kvalitu ostria a predlžuje životnosť čepele |
| Rýchlosť rezania | 6-18 úderov za minútu | Nastavuje tempo liniek dávkového rezania |
Na vzťahoch záleží viac ako na číslach. Hrúbka rezu poháňa náklady na rám a hydrauliku. Uhol čela a vôľa kotúča sú dve nastavenia, ktoré premenia priemerný rez na čistý. Presnosť spätného dorazu rozhoduje o tom, či sa hotové diely pri dlhej dávke od seba oddelia. Stroj, ktorý dobre zaboduje v týchto troch pároch – sila, geometria, polohovanie – je ten, ktorý bude stáť aj o pätnásť rokov.
Čo skontrolujú skúsení kupujúci pred podpisom
Stroj môže v showroome vyzerať presvedčivo a aj po šiestich týždňoch dvojzmennej prevádzky sklamať. Skúsení kupujúci sa pozerajú za farbu a kontrolujú štyri oblasti.
- Tuhosť rámu. Rám sa vychyľuje, keď čepeľ pôsobí silou na dĺžku rezu. Zváraný rám s hrubými bočnými doskami a náležitým odľahčením napätia udržuje priehyb dostatočne nízky, aby čepeľ zostala rovnobežná s lôžkom. Ľahký rám sa prejavuje zlou rovnobežnosťou a predčasným opotrebovaním čepele.
- Hydraulické komponenty a chladenie. Pumpa, ventily a tesnenia valca definujú svalstvo stroja. Pre nepretržitú prevádzku nie je chladenie hydraulického oleja voliteľné; horúci olej mení rezné správanie a urýchľuje opotrebovanie tesnenia.
- CNC ovládač a programovanie. Ovládanie by malo uchovávať materiálové programy a uľahčovať ich vyvolanie. Praktický test: môže operátor nastaviť novú dávku bez otvorenia manuálu?
- Materiál čepele a mechanizmus medzery čepele. Kvalita ocele čepele sa prejavuje v intervaloch brúsenia. CNC nastavenie medzery medzi čepeľami udržuje vôľu na správnom percente hrúbky dosky, čo má najpriamejší vplyv na tvorbu otrepov a kvalitu hrán.
Polohovanie, nastavenie a potvrdenie medzi jednotlivými rezmi trvá niekoľko minút. Na automatických hydraulických nožniciach to trvá niekoľko sekúnd – a to je miesto, kde v skutočnosti prichádza zvýšenie produktivity.
Bezpečnosť a podpora dopĺňajú zoznam. Ochranné kryty v súlade s CE, svetelné závesy, systém núdzového zastavenia a uvedenie do prevádzky vyškolenými technikmi nie sú príslušenstvom. Strihač generuje dostatočnú silu na to, aby prerezal hrubú oceľ za menej ako sekundu; v deň inštalácie si zaslúži rovnakú úctu ako vo výrobe.
Kde sa automatické strihanie vráti najrýchlejšie
Návratnosť je najrýchlejšia v obchodoch, ktoré režú rovnaké skupiny materiálov v opakovaných dávkach. In strojárskej výroby napríklad nožnice posúvajú polotovary do ohýbacích, zváracích a dokončovacích staníc; keď je blank nesprávny, každá následná stanica platí za chybu. Automatické určovanie polohy odstraňuje najbežnejší zdroj tejto chyby – manuálne nastavenie medzi dávkami.
Rovnaká logika platí v hutníckych závodoch a oddeleniach leteckého plechu, kde kvalita hrany a rozmerová stálosť sú jednoznačnými požiadavkami. V ľahkom priemysle – regály, panely, skrine – sa prínos prejaví ako výkon za zmenu.
Ak automatické polohovanie ušetrí 15 až 20 sekúnd na jeden rez, linka na rezanie 200 polotovarov denne obnoví viac ako hodinu času operátora. Pri dvoch zmenách je to každý deň kapacita navyše.
Objavujú sa aj materiálne úspory. Správne nastavená medzera čepele pre hrúbku materiálu vytvára ostrie bez otrepov, čo znamená menej brúsnych prechodov, menej zošrotovaných dielov a čepeľ, ktorá zostane ostrá dlhšie. Tieto úspory sú menšie ako úspory práce, ale kumulujú sa pri každom reze, ktorý stroj vykoná.
Dlhodobé udržiavanie presného automatického strihu
Automatické hydraulické nožnice nie sú bezúdržbový stroj; je to stroj, ktorého údržba sa ľahšie naplánuje. Investíciu chránia tri návyky.
- Pri každej zmene hrúbky materiálu skontrolujte medzeru nožov. Správna vzdialenosť je približne 5 až 10 percent hrúbky dosky; príliš veľká medzera vytvára zvinutý okraj a silné otrepy.
- Udržujte hydraulický olej na správnej úrovni, teplote a čistote. Znečistený olej je najčastejšou príčinou pomalého pohybu lúča a nestálej reznej sily.
- V pravidelných intervaloch kalibrujte zadný doraz. Dokonca aj malý posun zmení špecifikáciu ±0,1 mm na generátor prepracovania.
Čepeľ sa namiesto rezu trhá, hrana sa odvaľuje a hladina hluku stúpa. Nekorigovaná čepeľ vytvára mikročipy a medzerový mechanizmus sa opotrebováva nerovnomerne.
A jedno pravidlo sa nikdy nemení: držte ruky mimo zóny rezu. Operátor nie je súčasťou strojového cyklu – to je celý bod automatizácie.
Dokonca aj malé hydraulické nožnice vytvárajú desiatky ton reznej sily. Svetelné závesy, obojručné ovládače a mechanické kryty sú inštalované z jedného dôvodu: sú jediné veci rýchlejšie ako lúč.
Urobte rozhodnutie, ktoré vyhovuje vašej podlahe
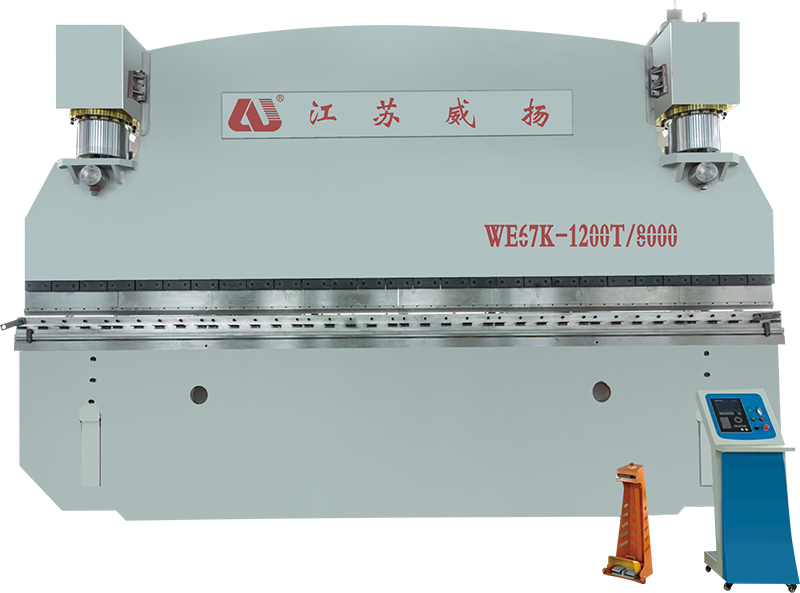
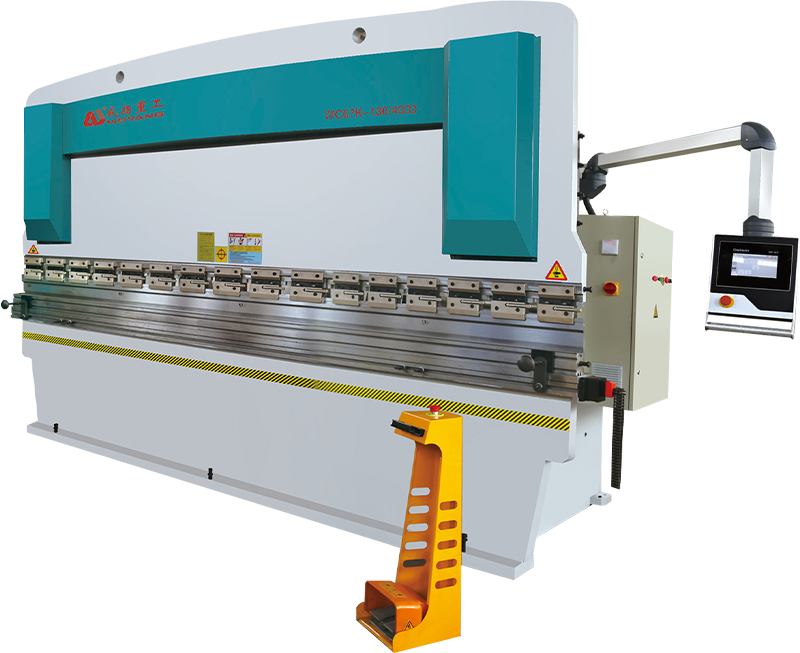
Automatické hydraulické nožnice si zasluhujú svoje miesto, keď na priepustnosti, opakovateľnosti a nezávislosti operátora záleží viac ako na najnižšej možnej obstarávacej cene. Začnite s rozložením — výkyvný nosník pre stredný plech, nožnice brány pre ťažší plech. Overte šesť špecifikácií v porovnaní s materiálom, ktorý skutočne spracovávate. Skontrolujte rám, hydrauliku, ovládač a mechanizmus čepele s rovnakou starostlivosťou, akú by ste venovali ohraňovaciemu lisu alebo laserovej rezačke. A berte bezpečnosť ako súčasť konštrukcie stroja, nie ako zvýšenie nákladov.
Ak váš obchod vyreže denne viac ako niekoľko desiatok polotovarov a opakuje rovnaké rodiny dielov, automatizácia nie je luxus. Vyberte si stroj, ktorý si zachová svoju toleranciu v celej sérii – rozdiel v cene stroja sa často splatí životnosťou čepele a zošrotovanými dielmi v priebehu prvého roka.
Súvisiaci produkt
-
 +86-13813747229
-
 [email protected]
-
 č. 22 Haifang Avenue, mesto Chengdong, mesto Hai'an, provincia Jiangsu, Čína.
Copyright © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Všetky práva vyhradené.
